不锈钢冲孔板:304/316 选型与规格询价
采购不锈钢冲孔板,先确认材质、板厚、孔径、孔距和开孔率。比较 304 与 316 系列,提交尺寸、数量及图纸,核实加工可行性并获取报价。
查看规格参数不锈钢冲孔板规格:材质与孔型分别确认
冲孔板是在整张不锈钢板上加工孔洞,结构不同于编织网和钢板网。询价时既要写材料牌号,也要写冲孔及成品要求。下表用于选型,不代表现货规格或承诺的供货范围。
注明 304、304L、316 或 316L,以及采用的材料标准和版本。
圆孔写直径,方孔写边长,长圆孔写宽度和总长;尺寸带单位。
明确孔中心距、直排或错排、排列方向及冲孔方向。
优先填写实际厚度,单位 mm;图纸用英寸或 gauge 时同时注明体系和公差。
填写宽、长、数量、无孔留边、表面要求和尺寸公差。
选择一个或多个规格,所选内容将随询盘一并发送。
已选 0 个规格
| 牌号 | 材质特点 | 选型关注点 | 询价需确认 | |
|---|---|---|---|---|
| 304 | 铬镍奥氏体不锈钢。 | 一般用途也应核对潮湿、化学介质和清洗条件。 | 材料标准、板面要求及材质记录。 | |
| 304L | 304 系列的低碳牌号。 | 低碳有助于减少焊接相关的碳化物析出;结合加工方案选用。 | 明确要求 304L,并说明焊接与后处理要求。 | |
| 316 | 含钼奥氏体不锈钢。 | 需要更高耐腐蚀性时可与 304 比较,但不能视为耐氯化物腐蚀的保证。 | 氯化物浓度、温度、接触时长及清洗方式。 | |
| 316L | 316 系列的低碳牌号。 | 含钼,低碳有助于降低焊后晶间腐蚀敏感性。 | 牌号、焊接方案、表面要求和约定的材质文件。 |
开孔率计算示例,不作为现货清单
d 为圆孔直径,p 为孔中心距,两者使用同一单位。按 Direct Metals 公式:60° 错排圆孔开孔率 (%) = 90.69 × (d / p)²;两个方向等距的直排圆孔为 78.54 × (d / p)²。结果仅针对冲孔区域,整板留边、框架和背衬需另行考虑。示例不代表该规格已确认可加工或可供货。
| 排列示例 | 孔径 d | 中心距 p | 理论开孔率 | 计算说明 | |
|---|---|---|---|---|---|
| 60° 错排圆孔示例 | 3 mm | 5 mm | 32.65% | 90.69 × (3 / 5)²,仅计算冲孔区。 | |
| 等距直排圆孔示例 | 3 mm | 两个方向均为 5 mm | 28.27% | 78.54 × (3 / 5)²,仅计算冲孔区。 |
图纸上需要明确的四类冲孔布局
孔形与排列不是同一个参数。材质、板厚、孔尺寸、孔距和板幅组合是否能加工,需由冲孔厂按实际图纸确认。
60° 错排圆孔
写明孔径、最近孔中心距、排列方向和留边。三角形排列的开孔率公式与直排不同。
直排圆孔
横向、纵向中心距分别标注。只有两个方向等距时才能使用等距直排公式。
方孔
注明净边长、两个方向的中心距、转角和边部要求,并核对孔位与板边的关系。
长圆孔
注明孔宽、总长、端部形状、朝向及两个方向的中心距;不能套用圆孔开孔率公式。
先看用途,再确认冲孔板参数
下面的用途用于梳理询价要求,不代表客户项目、产品认证或已验证的性能。
通风罩与通风板
说明通风目标、孔位、板幅和安装方式。开孔率不能单独确定成品的压降。
吸声板面层
孔型需与背衬、空腔一起设计;整套结构决定声学性能,开孔率不是吸声等级。
工业筛板
提供物料、颗粒形状和大小、处理量及清洗方式。孔型参数不等于筛分效果保证。
建筑装饰屏
按图协调孔型方向、留边、表面和板缝;连接及受力由成品结构设计确认。
设备外罩
写清孔洞限制、检修和固定要求,采用设备设计方认可的方案。图片不能证明防护适用性。
加工篮筐与内衬
说明形状、连接和使用环境;涉及食品直接接触时,另行明确材料、表面与合规要求。
怎样准备不锈钢冲孔板询价资料
WireMesh Sourcing 根据规格协调工厂匹配、质量检查和出口要求。先分清材料、冲孔布局与后续加工,供应商报价更便于比较。
说明使用工况
列出湿度、氯化物、化学介质、温度、清洗剂及可能积污或形成缝隙的位置。Outokumpu 的腐蚀资料可帮助理解选材,316 并非任何环境下都不锈。
标注孔径和中心距
明确孔形、净尺寸、行列布局、排列方向和无孔区,避免“孔距”含义不清。
结合结构确定板厚
提供厚度公差、支撑跨度、载荷、折弯和框架细节。孔径与板厚的可加工组合需确认,不能用通用比例代替评审。
约定留边与表面
写清留边、切穿孔、毛刺朝向、去毛刺和表面处理。外观要求高时约定样板和检查方法。
明确验收与文件
约定孔径、孔距、厚度、板幅、留边、平整度及表面的检查,并提出材质记录要求。ASTM A240/A240M 是基材标准,不是成品冲孔板完整验收规范。
补齐数量与交付条件
提供数量、图纸版本、样品要求、包装、目的地和目标日期。现货、起订量、模具费用及交期均按具体询价确认。
比价前先统一这五项要求
同样写着“不锈钢冲孔板”,报价差异可能来自不同的规格理解。
孔径和孔距混写
孔径是开口直径,孔距应明确为中心距。3 mm 孔径、5 mm 中心距,最近两孔间的实体宽度为 2 mm。
开孔率公式用错
60° 错排和等距直排的重复单元不同;长圆孔或不等距排列需按各自形状计算。
只写 gauge,不写板厚
不同材料和编号体系可能对应不同厚度。明确实际厚度、单位、gauge 体系和公差。
漏写留边与毛刺面
无孔边会影响有效冲孔面积,毛刺方向会影响加工和装配。逐边标注,并确认两面朝向。
把牌号当作性能认证
304 或 316 不能自动证明食品接触合规、声学性能、承载能力或永不腐蚀。各项应用要求应单独约定验收依据。
规格写清楚,报价与验收更有依据
以下是明确规格带来的采购便利,实际适用性仍需结合成品设计和使用环境确认。
孔型参数可核对
将孔径、孔形和排列明确到图纸,便于核对报价和尺寸检验。
选材与孔型分别评估
分别确认耐腐蚀和加工要求,避免只看孔样忽略工况。
按成品图纸确认加工
把冲孔区、留边和外形放在同一张图纸上,切割、折弯和连接按实际零件评审。
验收检查点明确
材质记录、尺寸、边部与外观有共同的验收依据,便于出货前核对。
报价条件便于对比
统一数量、模具、表面、检验和包装要求,再比较总报价及单价。
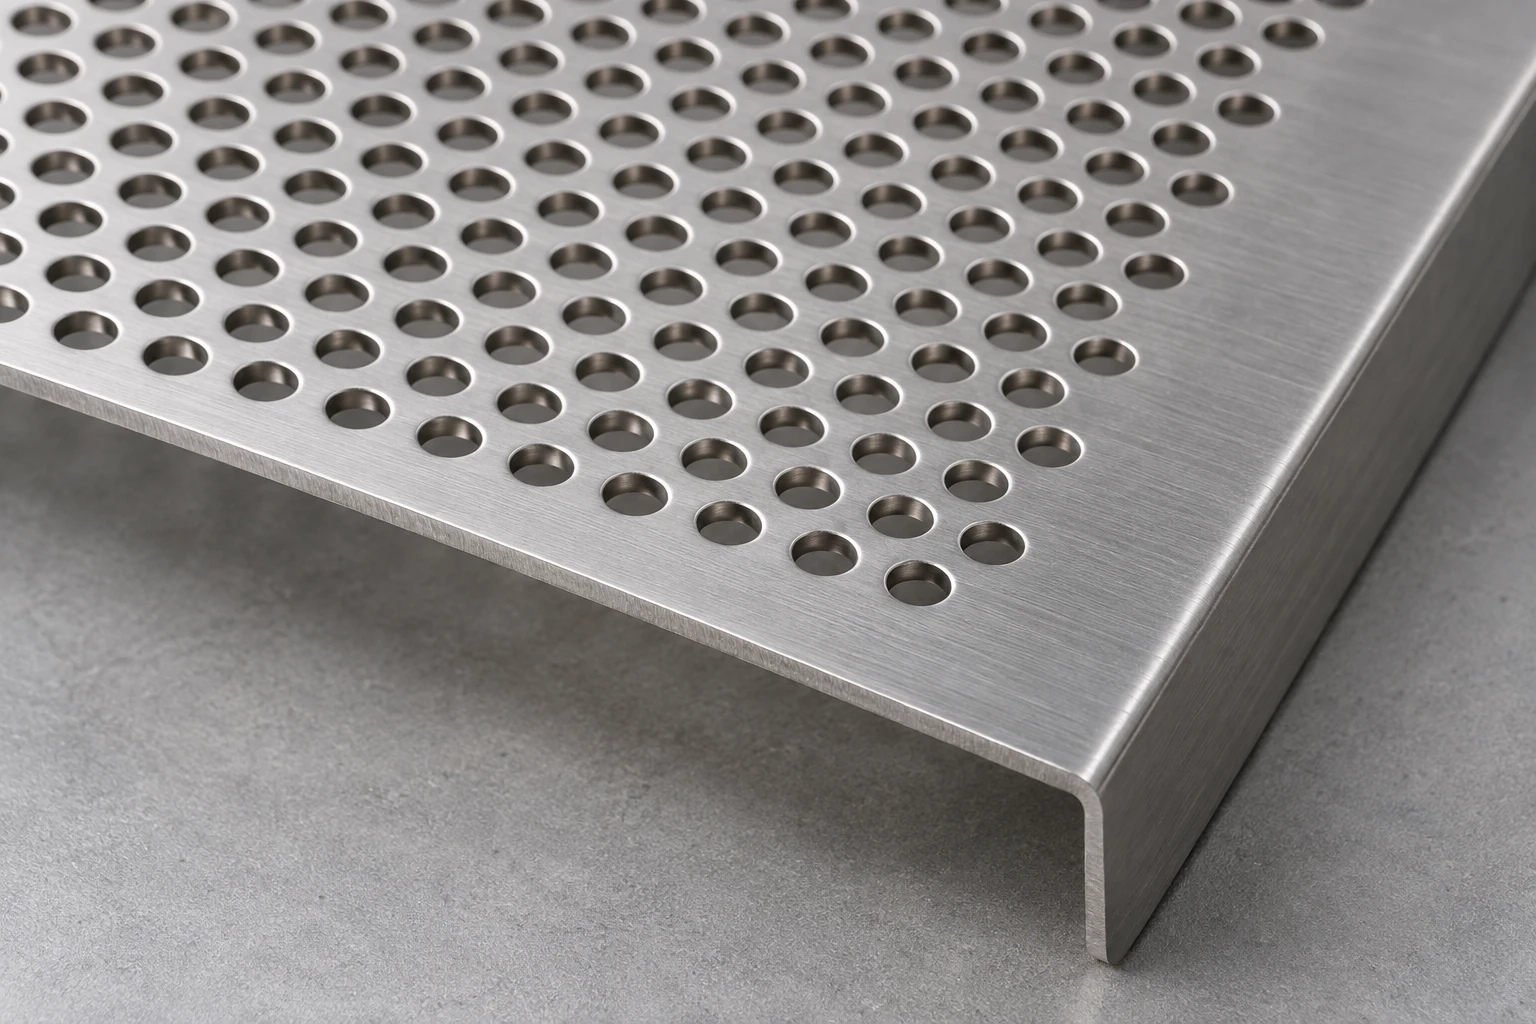
图片仅展示冲孔板构造,不用于证明材质、规格或安装适用性。
下单前确认图纸与加工要求
确认图纸版本
核对外形、孔位、留边、开口和固定细节,明确报价与验收采用的版本。
复核切割与折弯
标注切边、折弯位置和孔型方向,请加工方确认模具与加工后平整度要求。
说明连接和后处理
写清框架材料、连接、毛刺处理及清洗要求;区分原板表面和成品表面要求。
约定样品与验收
明确图纸或样品审批、到货检查。载荷、固定与应用性能需对照项目设计评审。
按板幅、表面和运输路线约定包装
包装要求需写入询价并确认,不把示例方案当作统一供货承诺。
板面与边部保护
按需要约定隔纸、护面和护边。要求贴膜时,确认膜的用途及到货后的去除方式。
板材捆包支撑
按实际板幅约定托盘或箱体支撑、固定及吊装空间,减少运输中的移动与变形风险。
规格与批次标识
区分牌号、厚度、孔型和图纸版本,约定捆包标签及材质记录对应关系。
到货与卸货条件
提供交货地点、卸货限制和包装要求,发运前确认防潮与随货文件安排。
四种用途的询价重点
图片与场景用于说明规格要求,不是客户案例,也不证明牌号、实际供货尺寸或项目结果。
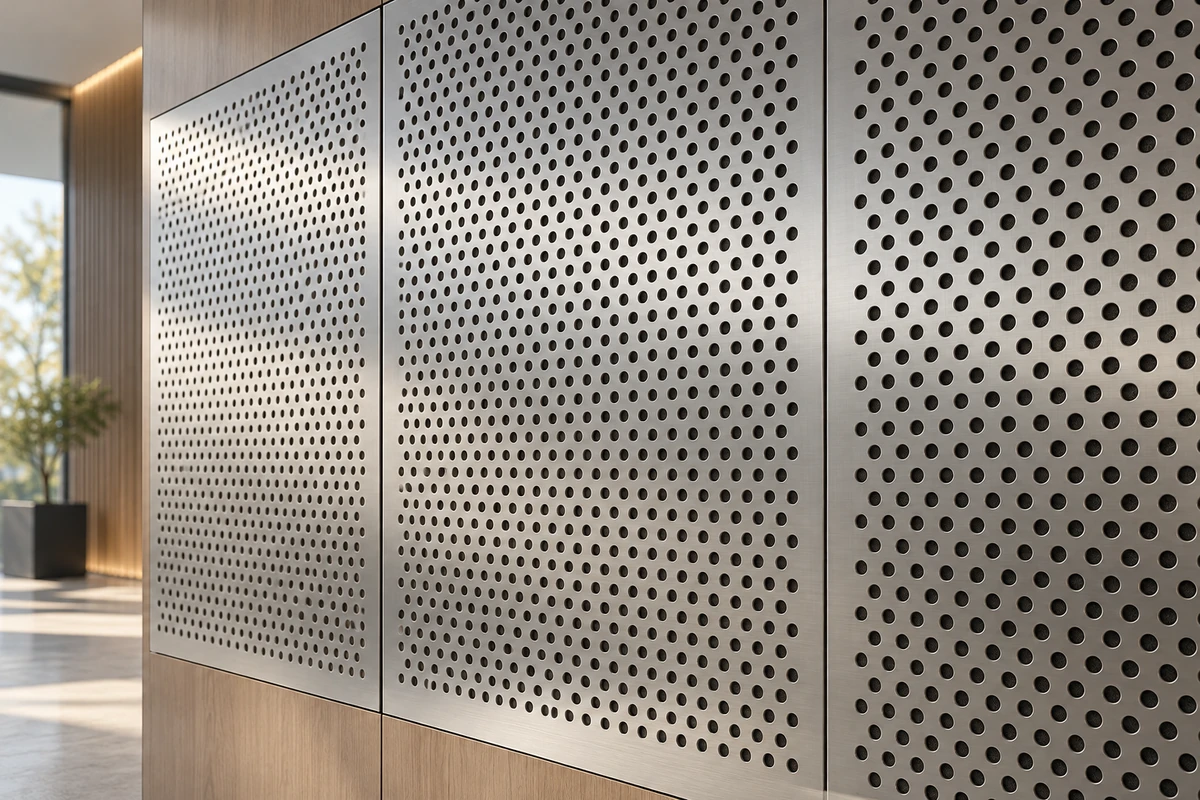
吸声面板示例
同时确认孔位、面层表面、背衬和空腔,再评估完整结构的声学性能。
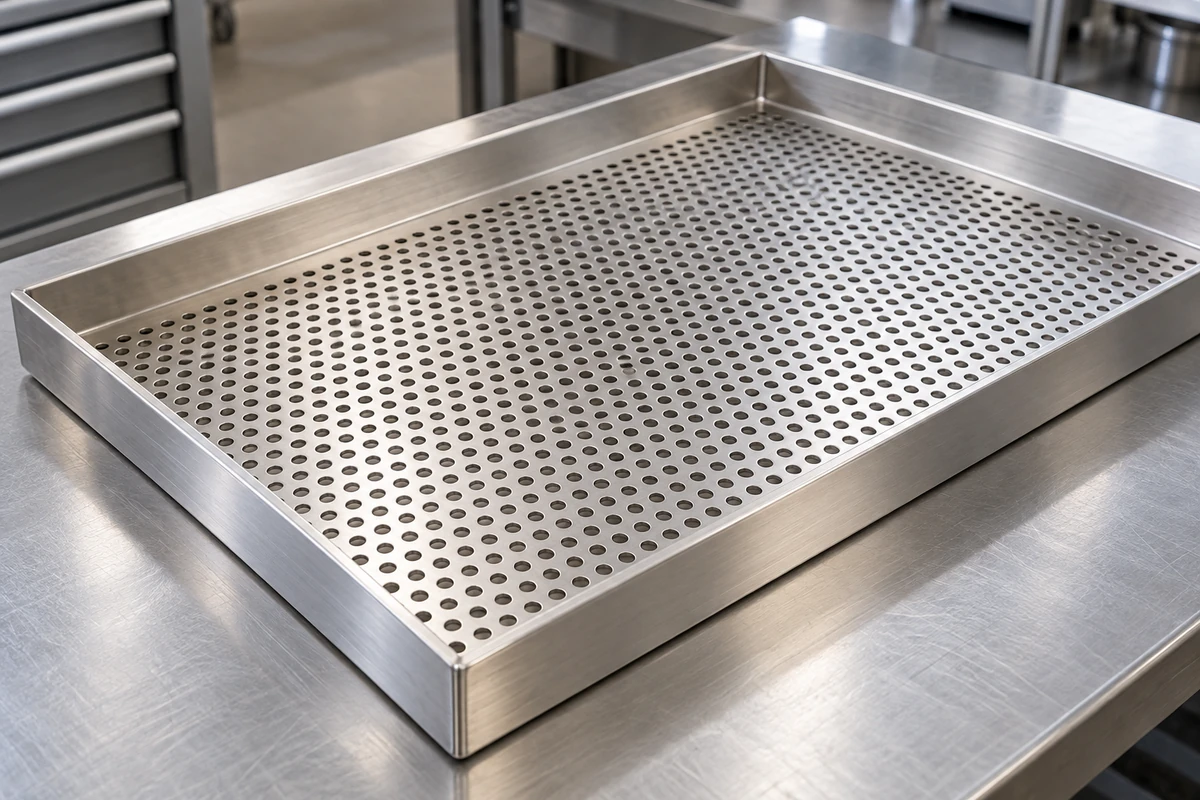
工业筛分示例
根据物料确认孔型,并约定清洗、边部处理和筛分验收方法。
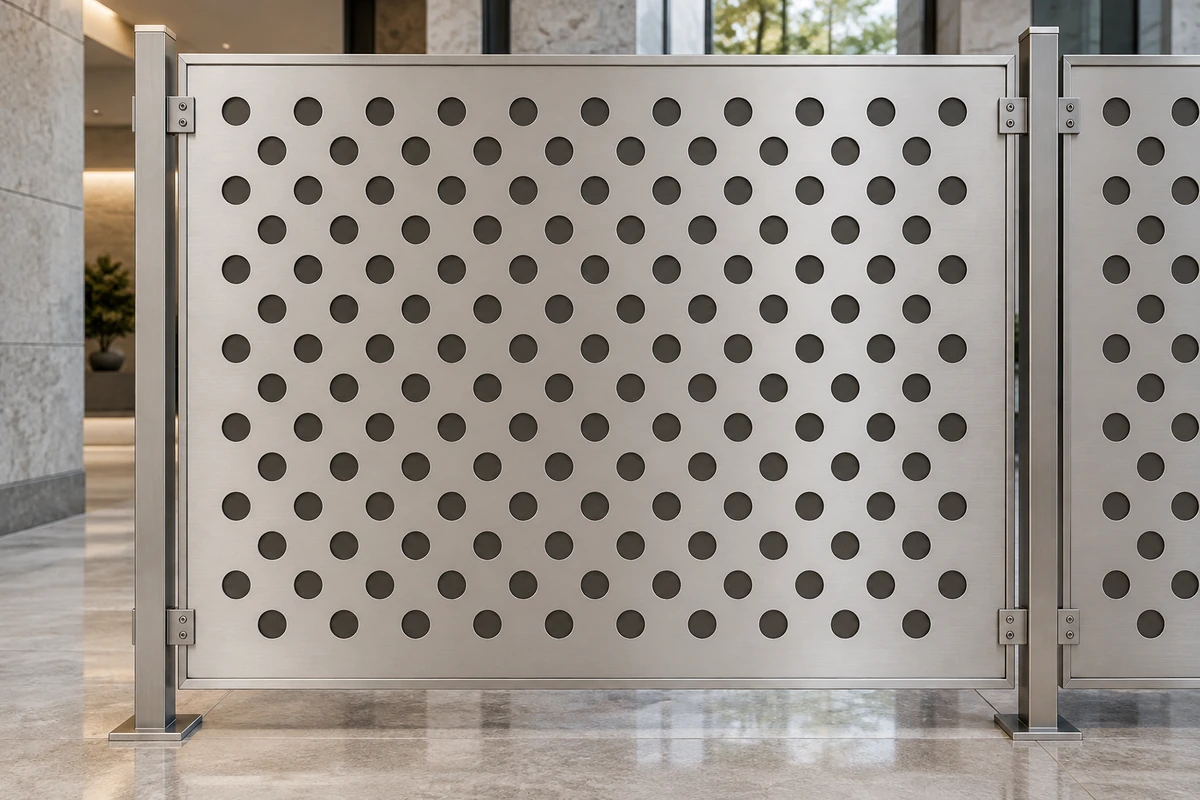
建筑装饰示例
按批准图纸协调外观孔型、留边、板缝及安装细节。
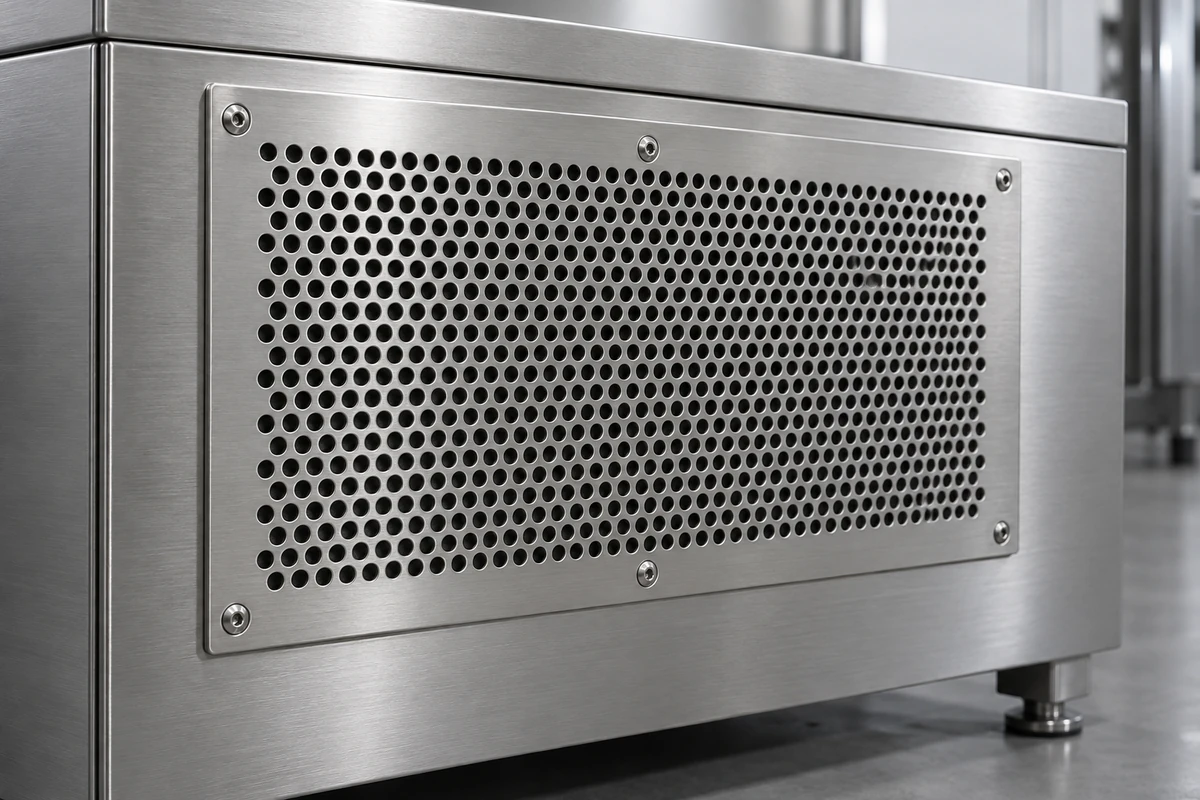
通风罩示例
明确孔位、成品罩尺寸与连接,再核对整套结构的通风及设备要求。
不锈钢冲孔板选型与计算参考
牌号及腐蚀说明参考 Outokumpu,开孔率公式参考 Direct Metals,基材标准范围参考 ASTM。参考资料不代表本站库存、订单认证或成品验收结论。
内容更新: 2026-10-12
相关产品与采购指南
不锈钢冲孔板常见问题
选型、规格和报价资料,询价前一次理清。
提交不锈钢冲孔板图纸,获取报价
准备牌号、板厚、孔形与尺寸、中心距和排列、成品宽长、留边、表面、数量及目的地。附图纸版本、检验、材质文件和包装要求,便于按同一标准评审报价。