GAW:溶接後にめっき
- 検討する条件
- 屋外や湿潤部で、溶接交点の亜鉛被覆を重視する場合。
- 発注時の確認
- 溶接した網全体を溶融亜鉛めっきすること、被覆受入基準、完成寸法、後加工を明記。
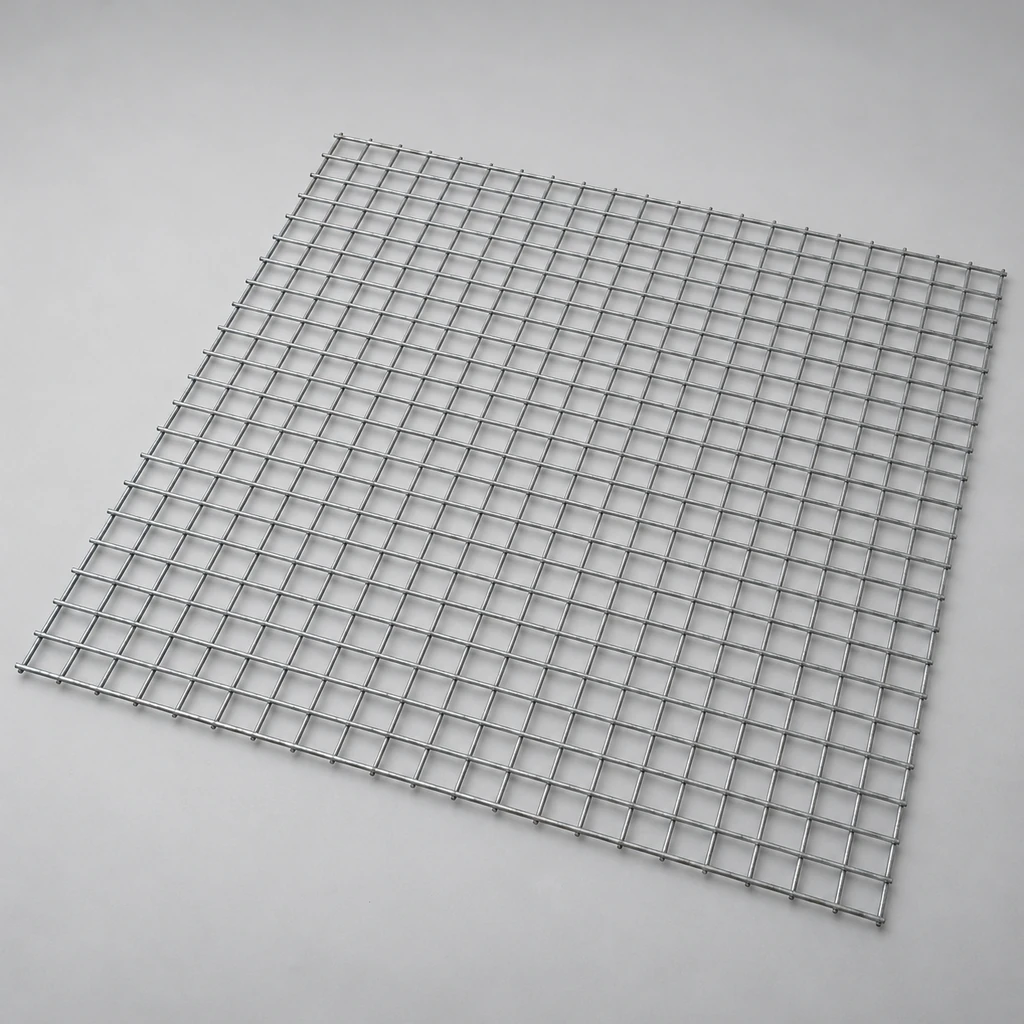
枠へのはめ込み、囲い、間仕切りでは、交点の亜鉛被覆と取付寸法を合わせて検討します。金網を溶接してから全体を溶融亜鉛に浸す工程のため、交点も被覆の対象です。目開き、線径、パネル寸法とめっきの検査条件を用途に合わせてご指定ください。
FOB参考価格は $4.50 / m² から。仕様・数量により変動します。最終価格はお問い合わせください。
公式標準公差SKUマトリックスメッシュ数
2–8
線径
0.5–1.6 mm
目開き
2.68–11.1 mm
開口率
71–76.4%
材質
Hot-Dip Galvanized Steel
製品仕様
3
サンプル
対応可
囲う対象と支持枠に合わせて網目と外形を選び、取付け、環境、交換方法も確認します。
溶接後のめっきで交点を被覆対象にし、寸法と環境条件で仕様を補います。
正確なサブ仕様を選択してロック
| 公称メッシュ数 | 標準線径(mm)標準線径(インチ) | 開口サイズ(mm)開口サイズ(インチ) | 参考開口面積 | 推定重量(kg/m²)推定重量(lb/ft²) | |
|---|---|---|---|---|---|
| 2 メッシュ | 1.600 mm0.06300" | 11.100 mm0.43700" | 76.4% | 2.20 kg/m²0.4500 lb/sq.ft | |
| 4 メッシュ | 0.800 mm0.03150" | 5.550 mm0.21850" | 76.4% | 1.10 kg/m²0.2300 lb/sq.ft | |
| 8 メッシュ | 0.500 mm0.01970" | 2.680 mm0.10550" | 71.0% | 0.65 kg/m²0.1300 lb/sq.ft |
ワイヤーメッシュ完全カタログをダウンロード
仕様・用途・ASTM 準拠を含む完全カタログを PDF で入手できます。
囲う対象、支持枠、使用環境から金網を選びます。工程名だけで発注せず、寸法と検査の基準を明文化してください。
同じ網目、線径、外形で比較します。GAW・GBWの名称だけでは付着量、強度、寿命は決まりません。
| 工程 | 検討する条件 | 発注時の確認 |
|---|---|---|
| GAW:溶接後にめっき | 屋外や湿潤部で、溶接交点の亜鉛被覆を重視する場合。 | 溶接した網全体を溶融亜鉛めっきすること、被覆受入基準、完成寸法、後加工を明記。 |
| GBW:めっき後に溶接 | 乾燥・屋根下などで、指定した交点状態を許容できる場合。 | 溶接熱で交点の亜鉛が影響を受けることがあります。保護状態と環境を確認して代替可否を判断。 |
サンプル番号、図面改訂、判定記録を残し、納入品も同じ基準で確認します。
合意した支持条件で網目・外形・端部を測定。はめ合いが重要な場合は実際の取付部で確認し、変更を記録します。
採取位置、試験方法、注文した検査結果と判定を照合。写真だけで亜鉛付着量や強度は証明できません。
承認品、注文、最終図面、結束表示を対応させ、下の5項目と差異の記録方法を合意します。
対象パネルと結束単位を特定し、注文条件と照合します。外観だけで原因、責任、合否を決めないでください。
| 確認された状態 | 残す記録 | 次の確認 |
|---|---|---|
| 交点・切断面・擦り傷付近の赤さび | 結束番号、位置、周辺健全部の写真、納入・加工記録。 | 被覆資料、切断・溶接順序、取扱履歴を確認し、注文に沿って追加検査と補修を協議。 |
| 白色・灰色の粉状付着物 | 湿気、包装、排水、通風、結束番号。 | 新しいめっきは湿気と通風不足で湿潤保管による変色を生じる場合があります。保管履歴と被覆を確認。 |
| 外形・平たん度が枠に合わない | 図面改訂に対応する幅長さ、対角、端線、支持状態、測定器。 | 目開きとピッチ、素線径と完成線径の定義を合わせ、合意した方法と公差で確認。 |
| 交点の緩み・剥離 | 対象交点、数量、周囲の網目、目視できる取扱損傷。 | 指定した抜取検査・試験で評価し、外観から強度を推測しない。 |
寸法の定義、許容差、含まれる加工をそろえて比較します。
溶接金網に亜鉛を被覆した製品です。曲げ加工や機械特性が重要な場合は素線の鋼種を指定し、被覆条件とは分けて確認します。光沢や工程名は受入数値を示しません。
注文と材料資料に基づき、鋼種と被覆条件を確認してください。
実際のパネルに合う規格版、測定方法、抜取条件、許容限度を注文時に決めます。
| 確認項目 | 見積依頼の記載 | 受入基準 | 確認資料 |
|---|---|---|---|
| 製造順序 | 溶接後に溶融亜鉛めっき、その他の加工順序 | 工程順と被覆範囲 | 工程申告と図面改訂 |
| 網目・外形 | 目開きかピッチ、線径の基準、幅長さ | 単位、公差、測点 | 寸法検査記録 |
| 平たん度・直角度・端部 | 支持条件、対角、許容突出 | 図面の限度と端部形状 | 測定結果と識別写真 |
| 交点 | 目視検査と必要な機械試験 | 抜取計画、方法、限度 | 注文に定めた検査・試験記録 |
| 亜鉛と補修 | 被覆要件、試験法、許可する補修 | 適用仕様、合意時はA90/A90M・A780 | 被覆結果と必要な補修記録 |
“the mesh is welded first and then fully immersed in molten zinc”
GAWとGBWの工程解説。出典にある固有の性能表示はRiverdale製品に関するものです。
“determining the weight [mass] of zinc coatings”
被覆質量測定の参考。採取・受入基準は適用材料仕様または契約で定めます。
“none of the three repair methods provides the same corrosion protection as hot-dip galvanizing”
損傷・未被覆箇所の処理とASTM A780に関連する補修方法の限界を説明します。
“varies with the severity of environmental conditions”
亜鉛厚さと環境が使用期間および保守計画に与える影響を説明します。
“a white or gray powdery deposit that can develop on newly galvanized articles”
新しいめっき面の湿気・通風不足による付着物を説明。実際の評価は合意した検査条件によります。
交点の被覆と枠への納まりを一緒に確認します。備考に網目、線径、外形、数量、納入先、環境、端部と検査条件をご記入ください。図面についてはページ内の連絡先からご相談ください。