스크린 인쇄용 스테인리스 메쉬 선정과 견적
스크린 인쇄용 스테인리스 메쉬의 선경, 개구율, 두께와 제판 장력을 확인하세요. 도면이나 시험 인쇄 조건을 보내 견적을 요청할 수 있습니다.
구매 사양 보기제판 전 확인할 메쉬 사양
사용 중인 제판 사양서에서 와이어 굵기와 순개구를 확인하세요. 신규 작업이면 인쇄 패턴과 목표 막두께, 허용 정합 오차를 함께 적습니다.
인치당 또는 cm당 와이어 수와 조직을 적고, 경사·위사가 다르면 각각 기재합니다.
공칭 지름과 허용차를 µm로 지정합니다.
와이어 사이의 빈 폭은 µm, 전체 면적 중 열린 비율은 %로 적습니다.
마감 두께(µm)와 캘린더링(압연) 여부를 기재합니다.
목표값(N/cm), 측정 시점과 위치, 위치별 허용 편차를 정합니다.
하나 이상의 사양을 선택하세요. 선택한 내용은 견적 요청에 포함됩니다.
사양 0개 선택됨
| 작업 목적 | 보낼 자료 | 비교할 항목 | |
|---|---|---|---|
| 미세선 시험 인쇄 | 기재, 최소 선폭과 간격, 잉크나 페이스트, 정합 공차. | 도안과 개구·선경을 비교한 뒤 실제 인쇄기로 확인합니다. | |
| 막두께 맞추기 | 페이스트나 잉크, 목표 두께, 측정 단계, 사용 중인 판 사양. | 개구율과 망 두께를 감광막 및 인쇄 조건과 함께 검토합니다. | |
| 기존 망 교체 | 품번 또는 사양서, 강종, 직조, 치수 및 공차. | 선경, 순개구, 개구율, 망 두께, 마감 상태를 비교합니다. |
평직, 고강도 와이어, 압연망
승인 도면이나 현재 사용 중인 판의 사양을 확인해 문의할 망을 지정합니다.
평직 금속망
정사각 개구는 메쉬 수와 선경, 개구를 함께 비교합니다. 강종이 지정되어 있으면 표시합니다.
고인장 와이어
연속 인쇄 중 정합 유지가 중요하면 와이어 강도 자료와 권장 장력 범위를 요청합니다.
캘린더링 메쉬
압연으로 망 두께가 줄어들 수 있습니다. 가공 후 두께와 개구를 확인합니다.
제판 사양에서 인쇄 검증까지
검증한 판이 있다면 기준으로 삼고, 새 작업은 도안과 측정 항목을 제판 담당자에게 전달합니다.
75 µm 미세선 시험
MCI Precision Screens가 비교한 인치당 325선 메쉬는 선경 24 µm·개구율 47%와 30 µm·39%입니다. 장력과 페이스트 조건을 둘 다 충족하면 도안 가림이 적은 가는 선경부터 시험하고 선폭, 끊김, 가장자리를 확인합니다.
같은 250 메쉬에서 개구 비교
인치당 250선의 피치는 25 400 ÷ 250 = 101.6 µm입니다. 이상적인 정사각 평직의 순개구는 피치에서 선경을 뺀 값이며, 개구율은 (순개구 ÷ 피치)²입니다. 30 µm는 71.6 µm와 약 49.7%, 40 µm는 61.6 µm와 약 36.8%입니다. 입고 판정은 실측값으로 합니다.
이론 잉크량으로 후보 비교
BOPP 방식은 개구율의 소수값에 메쉬 두께(µm)를 곱해 cm³/m²를 구합니다. 개구율 40%에서 두께 40 µm와 55 µm는 각각 16과 22 cm³/m²입니다. 실제 인쇄막은 합의한 습윤·건조·소성 후 단계에서 측정합니다.
예정된 인쇄기로 검증
양산에 사용할 기재, 페이스트나 잉크, 인쇄판을 사용합니다. 선폭, 정합, 막두께 합격 범위를 미리 정합니다.
발주 전 도면에 적을 기준
업체별 견적을 같은 조건으로 비교할 수 있도록 공차와 검사를 구체적으로 지정합니다.
개구 균일도
유효 폭에서 측정할 위치와 개수를 정합니다.
망 표면 상태
주름, 단선, 오염의 합격 기준을 정합니다.
샘플 및 로트 자료
치수 측정 기록, 강종 자료, 로트 표기를 제공할 수 있는지 확인합니다.
인쇄물별로 먼저 확인할 항목
기재와 잉크, 패턴에 따라 시험에서 확인할 항목이 달라집니다.
인쇄전자
도전 패턴이나 기능성 층이면 최소 선폭·간격, 정합 공차, 목표 막두께를 제시합니다.
유리 및 세라믹 인쇄
기재와 잉크·페이스트, 목표 피복 범위나 막두께를 적습니다.
기존 망 교체
이전 사양서에 도안, 페이스트, 인쇄기의 변경 사항을 덧붙입니다.
시험 인쇄 중 출력을 비교하는 방법
불량 발생 시점과 현재 조건을 기록하고 다음 시험에서 한 항목씩 변경합니다.
가는 선이 끊김
가장 좁은 불량 선과 위치를 기록합니다. 도안과 개구·선경을 비교하고 페이스트가 망에 쌓이는지 살핍니다.
연속 인쇄 중 정합이 어긋남
같은 정합 마크에서 방향과 변위를 기록합니다. 인쇄 전후 같은 지점의 장력을 비교하고 프레임과 지그를 점검합니다.
막두께가 목표를 벗어남
측정 위치와 단계부터 적습니다. 망 두께와 개구율을 확인한 다음 감광막, 페이스트, 스퀴지 조건을 점검합니다.
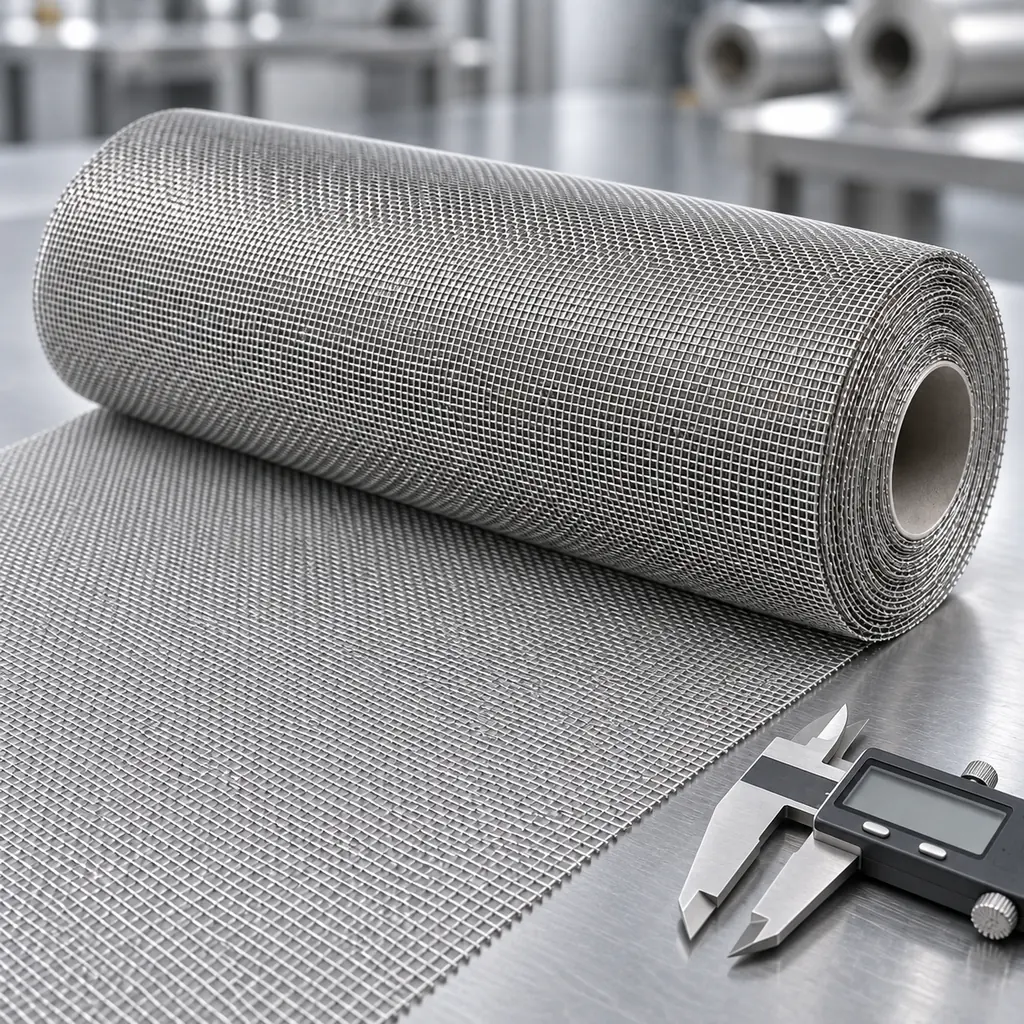
롤 형태의 평직 스테인리스 망입니다. 실제 인쇄용 망 치수는 승인 사양서를 확인하세요.
양산 전에 확인할 항목
샘플과 도면 대조
표기, 선경, 순개구, 두께가 합의한 값인지 확인합니다.
장망 후 장력 검사
지정한 위치와 시점에 장력을 측정하고 시험 인쇄 결과를 판정합니다.
입고품 확인
라벨과 문서를 주문서와 대조하고 모서리와 사용 면의 눌림, 주름, 단선을 확인합니다.
포장 보호와 롤 식별
포장과 라벨에 필요한 조건을 견적 요청에 포함합니다.
가장자리와 표면 보호
압착, 주름, 오염을 줄이도록 포장과 지지 방식을 정합니다.
롤 단위 표시
망 코드, 폭, 길이 및 로트 번호 등 필요한 표기를 지정합니다.
롤 라벨에 메쉬 수만 있는 경우
라벨 사진과 남은 망 샘플을 보내고 추가 측정 항목을 표시합니다.
실측한 뒤 시험 진행
제판 업체에 원래 와이어 지름과 개구를 측정해 달라고 요청합니다. 사용 페이스트와 유지해야 할 인쇄 공차도 전달합니다.
교체용 메쉬 비교표
표를 이메일이나 스프레드시트에 복사하고 현행과 후보의 치수 또는 시험 인쇄 결과를 채워 넣으세요.
| 항목 | 현행 메쉬 | 후보 메쉬 | 합격 기준 |
|---|---|---|---|
| 메쉬 수와 단위 | 인치당 또는 cm당 와이어 수와 승인값. | ||
| 선경(µm) | 공칭 지름과 공차. | ||
| 순개구(µm) | 허용 범위와 측정 위치. | ||
| 개구율(%) | 목표와 계산값·실측값 구분. | ||
| 망 두께(µm) | 허용 범위 및 측정 상태. | ||
| 캘린더링 | 압연 여부와 마감 두께. | ||
| 시험 선폭(µm) | 목표, 공차 및 검사 위치. | ||
| 정합 오차 | 최대 편차, 단위, 기준 마크. | ||
| 막두께(µm) | 목표, 공차 및 측정 단계. |
스크린 인쇄용 스테인리스 망 FAQ
스크린 인쇄용 스테인리스 메쉬 사양 보내기
메쉬 코드나 도면에 롤 또는 판 치수, 수량과 시험 기준을 적어 보내세요. 샘플과 검사 자료가 필요하면 함께 표시하세요.