GAW:先焊后热镀锌
- 适用考虑
- 户外或潮湿环境中,采购要求重点关注焊点处的锌层覆盖。
- 下单前确认
- 确认焊接成网后整体热浸镀锌,并约定镀层验收、成品尺寸及镀后加工范围。
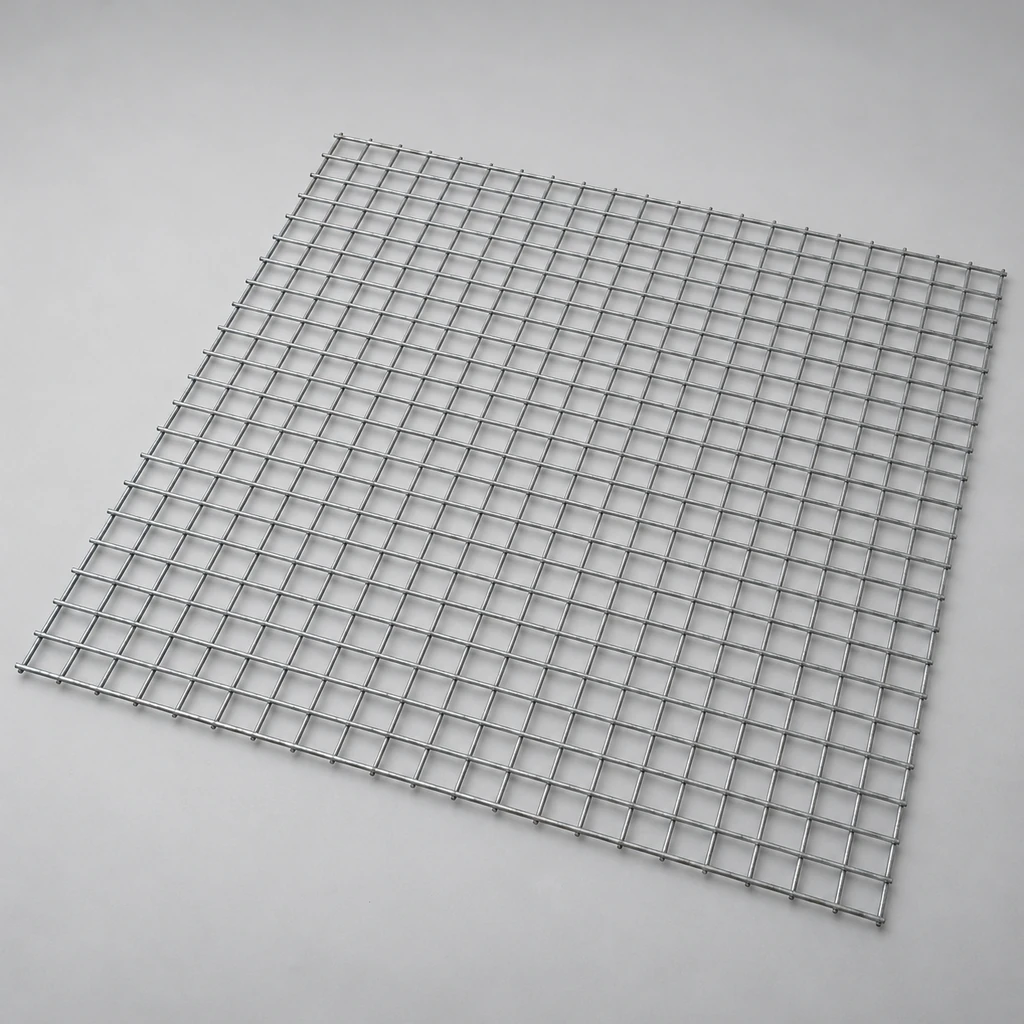
户外围栏、围护框架和仓储隔断选用热镀锌电焊网片时,焊点是否覆盖锌层是重要采购条件。网片先焊接成型,再整体热浸镀锌;下单时请同时明确孔径、丝径口径、网片尺寸和镀层验收要求。
FOB 参考起价 US$4.50 / m²,价格随规格与数量浮动,以最终询价为准。
官方标准公差 SKU 矩阵目数
2–8
丝径
0.5–1.6 mm
净孔尺寸
2.68–11.1 mm
开孔率
71–76.4%
材质
Hot-Dip Galvanized Steel
产品规格
3
样品
可提供
按围护对象、安装框架和暴露条件选择网孔与板幅,同时确认现场固定和后续更换的方式。
热镀锌电焊网片将焊接后的镀层覆盖纳入采购要求,同时需结合尺寸和现场暴露条件制定验收依据。
请选择对应的精确细分规格勾选锁定(支持批量合并多规格提交询盘)
| 公称网目数 | 标准线径 (毫米)标准线径 (英寸 / Gauge) | 物理网孔孔径 (毫米)物理网孔孔径 (英寸) | 参考开孔率 | 平米重量估计 (kg/m²)平米重量估计 (磅/平方英尺) | |
|---|---|---|---|---|---|
| 2 目 (Mesh) | 1.600 mm0.06300" | 11.100 mm0.43700" | 76.4% | 2.20 kg/m²0.4500 lb/sq.ft | |
| 4 目 (Mesh) | 0.800 mm0.03150" | 5.550 mm0.21850" | 76.4% | 1.10 kg/m²0.2300 lb/sq.ft | |
| 8 目 (Mesh) | 0.500 mm0.01970" | 2.680 mm0.10550" | 71.0% | 0.65 kg/m²0.1300 lb/sq.ft |
下载完整丝网产品目录
获取包含规格、应用与 ASTM 合规信息的完整目录 PDF。
热镀锌电焊网片应围绕使用环境、围护需求和安装框架选型。把工艺、尺寸、边缘及检验依据写入询价单,才能在相同条件下比较报价。
比较热镀锌电焊网片与镀锌丝焊接网片时,先统一网孔、丝径和外形。工艺顺序影响焊点处锌层状态,但不能单独证明镀层质量、强度或寿命。
| 工艺 | 适用考虑 | 下单前确认 |
|---|---|---|
| GAW:先焊后热镀锌 | 户外或潮湿环境中,采购要求重点关注焊点处的锌层覆盖。 | 确认焊接成网后整体热浸镀锌,并约定镀层验收、成品尺寸及镀后加工范围。 |
| GBW:先镀锌后焊接 | 干燥或有遮蔽的安装环境,且能够接受订单明确的焊点状态。 | 镀锌丝焊接时锌层可能受到影响;替代工艺前,应核对焊点保护及暴露条件,不能只按名称视为等效。 |
热镀锌电焊网片封样应关联样品编号、图纸版本和确认记录,避免到货时只凭印象比较外观。
按约定支承条件测量网孔、外形和边缘;装框间隙重要时,在实际安装节点试装,变更尺寸后更新图纸。
检查抽样表面及焊点,核对订单要求的镀层或焊点试验。记录方法、位置和结论,照片不能代替镀层质量或强度检测。
将确认样品、最终图纸、订单与捆包标识对应,按下方五项清单验收,并约定差异记录和处理方式。
热镀锌电焊网片出现表面或装配异常时,先标识批次和位置,再对照订单收集证据。外观本身不能确定原因、责任或是否合格。
| 观察到的问题 | 应保留的记录 | 下一步核验 |
|---|---|---|
| 焊点、切口或擦伤处红锈 | 标记捆包和位置,拍摄相邻完好表面,保留到货与加工记录。 | 核对镀层证据、切焊顺序和搬运经过,按订单商定进一步检查及修补。 |
| 白色或灰色粉状沉积 | 记录受潮、包装、排水和通风情况,拍照并标识捆包。 | 新镀锌表面在潮湿且通风受限时可能产生湿储存斑;结合储存经过和镀层情况决定处理。 |
| 网片尺寸或平整度与框架不符 | 按图纸版本记录宽长、对角线、边丝、支承方式和量具。 | 先统一净孔与中心距、镀前与镀后丝径口径,再按约定方法核对公差和装框配合。 |
| 交叉焊点松脱 | 标记抽查焊点、涉及数量、周边网格状态及可见搬运损伤。 | 按约定抽样方案和焊点要求进行检查或力学试验,不凭外观推断强度。 |
报价中的同一网孔,可能指净孔,也可能指中心距。先统一尺寸和加工范围,再核算安装、维护及更换费用。
热镀锌电焊网片由钢丝焊接网格和表面锌层组成。涉及成形或力学要求时,应明确基材牌号;镀层要求另行约定,表面亮度或工艺名称均不能代替验收数值。
按订单和材料记录确认基材牌号及镀层要求。
将以下五项写入订单,并按实际产品选择标准版本、测量方法、抽样方案和验收限值。
| 核查项目 | 询价时写清 | 验收依据 | 约定的记录 |
|---|---|---|---|
| 工艺顺序 | 先焊接后整体热浸镀锌,并列出其他加工步骤 | 约定的顺序及镀覆表面范围 | 工艺说明与图纸版本 |
| 网孔及外形 | 净孔或中心距、丝径口径、宽和长 | 单位、公差及测点 | 尺寸检验记录 |
| 平整度、方正度和边缘 | 测量支承、对角线及允许边丝伸出量 | 图纸约定限值与收边要求 | 测量结果与对应网片照片 |
| 交叉焊点 | 外观检查及需要时的力学试验 | 抽样方案、方法及合格限值 | 订单要求的检验或试验记录 |
| 锌层及修补 | 镀层要求、检测方法及允许的修补 | 适用镀层规范;约定时引用 A90/A90M 或 A780 | 需要时提供镀层结果和修补记录 |
“the mesh is welded first and then fully immersed in molten zinc”
介绍 GAW 与 GBW 工艺;该来源的具体性能宣传仅涉及 Riverdale 自身产品。
“determining the weight [mass] of zinc coatings”
镀层质量检测方法参考;抽样和验收条件由相关材料规范或合同确定。
“none of the three repair methods provides the same corrosion protection as hot-dip galvanizing”
介绍热浸镀锌层损伤或漏镀部位的处理,以及 ASTM A780 所涉及修补方法的限制。
“varies with the severity of environmental conditions”
说明锌层厚度与暴露环境对使用和维护安排的影响。
“a white or gray powdery deposit that can develop on newly galvanized articles”
介绍新镀锌表面在受潮、通风受限时的湿储存斑;实际情况仍按约定验收要求评估。
确认焊后镀锌工艺,并将网孔、丝径口径、网片尺寸、数量、目的地和使用环境填入询价备注;补充边缘、平整度与检验要求,便于核对供货条件。图纸可通过现有联系方式沟通。