电镀锌电焊网卷
- 适用时机
- 安装位于室内、干燥或遮蔽环境,网格保持可见,且现场裁切卷长适合布局。
- 下单前确认
- 订单写明镀层工艺、验收证据、丝径口径、焊点检查和卷材尺寸。
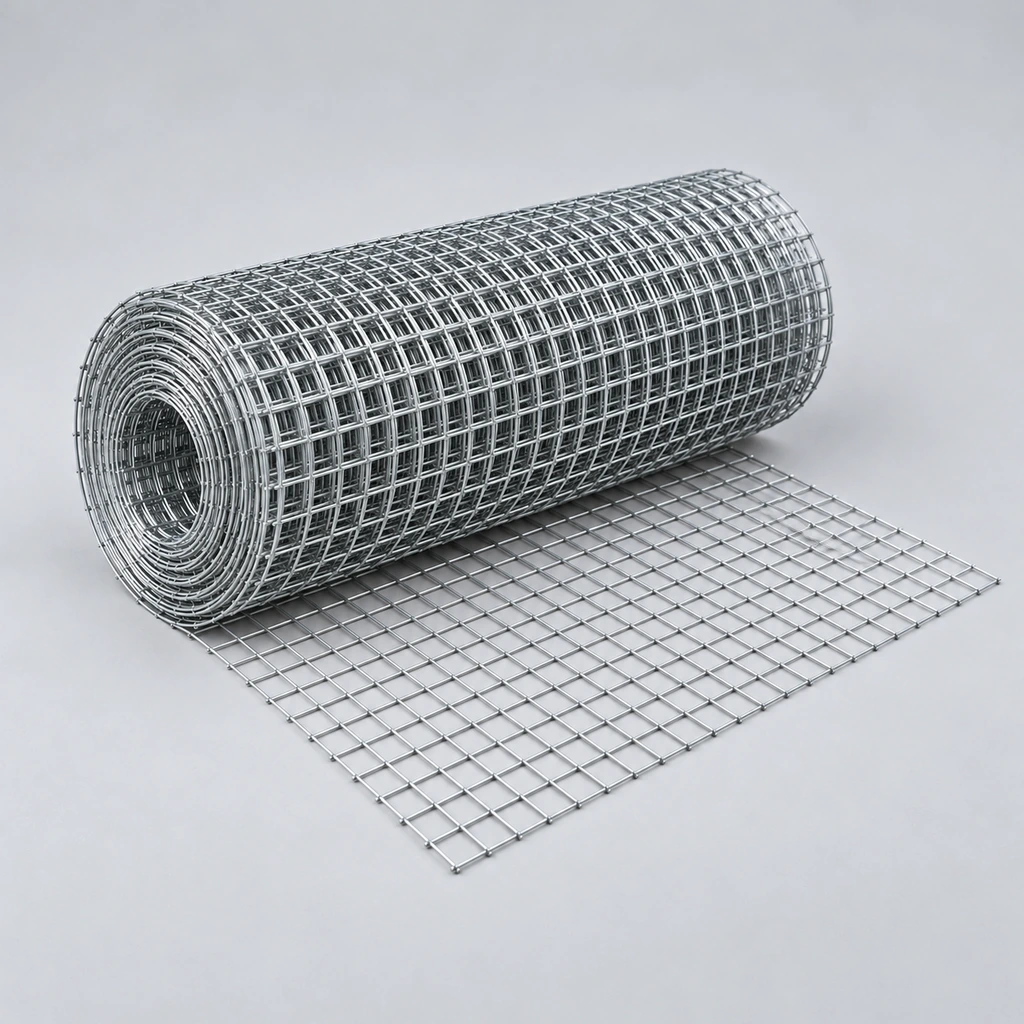
电镀锌电焊网卷带有薄而均匀的电解镀锌层,表面光滑光亮,适合可见的室内安装与干燥遮蔽环境。把镀层工艺与实际暴露环境对应起来,写明网孔与丝径口径,再把选定 SKU 和裁切图一起提交询价。
FOB 参考起价 US$2.60 / m²,价格随规格与数量浮动,以最终询价为准。
官方标准公差 SKU 矩阵目数
2–8
丝径
0.5–1.6 mm
净孔尺寸
2.68–11.1 mm
开孔率
71–76.4%
材质
Electro Galvanized Steel
产品规格
3
样品
可提供
在网格保持可见、环境干燥或遮蔽的场合使用光亮表面。确认网孔、支撑与维护计划,不要把不同工艺当作可随意替换的同一种材料。
电解镀锌与热镀锌、聚合物涂层的表现不同。按用途使用它的特性,而不是把所有镀锌网都当成一回事。
说明所列丝径是基丝还是镀后成品尺寸,网孔指净孔还是中心距,并把镀层工艺写在每个 SKU 旁边。试算均为教学假设值,不构成目录新增规格。
请选择对应的精确细分规格勾选锁定(支持批量合并多规格提交询盘)
| 公称网目数 | 标准线径 (毫米)标准线径 (英寸 / Gauge) | 物理网孔孔径 (毫米)物理网孔孔径 (英寸) | 参考开孔率 | 平米重量估计 (kg/m²)平米重量估计 (磅/平方英尺) | |
|---|---|---|---|---|---|
| 2 目 (Mesh) | 1.600 mm0.06300" | 11.100 mm0.43700" | 76.4% | 2.20 kg/m²0.4500 lb/sq.ft | |
| 4 目 (Mesh) | 0.800 mm0.03150" | 5.550 mm0.21850" | 76.4% | 1.10 kg/m²0.2300 lb/sq.ft | |
| 8 目 (Mesh) | 0.500 mm0.01970" | 2.680 mm0.10550" | 71.0% | 0.65 kg/m²0.1300 lb/sq.ft |
以下电镀锌电焊网卷示例按每个 SKU 的目数与丝径计算名义方孔。目数是每英寸的丝数,不是直接读网孔间隙;计算显示同一目数下丝径越粗、网孔越窄。
| 每英寸目数 | 丝径(mm) | 计算网孔(mm) | 计算网孔(μm) |
|---|---|---|---|
| 2 | 1.6 | 25.4 ÷ 2 − 1.6 ≈ 11.1000 mm | 11100.0 |
| 4 | 0.8 | 25.4 ÷ 4 − 0.8 ≈ 5.5500 mm | 5550.0 |
| 8 | 0.5 | 25.4 ÷ 8 − 0.5 ≈ 2.6750 mm | 2675.0 |
计算网孔毫米保留四位小数、微米保留一位;目录网孔另行四舍五入。薄镀层工艺下成品丝径贴近所列尺寸,但仍先确认测量口径,再核对网孔是否满足要求。
下载完整丝网产品目录
获取包含规格、应用与 ASTM 合规信息的完整目录 PDF。
先确定网卷用在什么地方、外观要求是什么、裁切图需要多少卷。下文的分步对比与试算把这些决定变成一份可下单的电镀锌电焊网卷规格。
先确定防护工艺与供货形式;工艺标签本身既不能决定寿命,也不能决定强度。所引链接说明各工艺范围,不构成对在售产品的认证。
| 产品工艺 | 适用时机 | 下单前确认 |
|---|---|---|
| 电镀锌电焊网卷 | 安装位于室内、干燥或遮蔽环境,网格保持可见,且现场裁切卷长适合布局。 | 订单写明镀层工艺、验收证据、丝径口径、焊点检查和卷材尺寸。 |
| 热镀锌电焊网卷 | 使用环境潮湿、高湿或长期室外,且焊点处更厚的锌层是采购重点。 | 焊接与镀锌顺序、镀层验收要求、成品尺寸及随货证据。 |
| PVC包塑电焊网卷 | 项目需要金属镀层芯外的彩色聚合物外表面,用于边界或轻型围护。 | 芯丝与成品外径、底层金属镀层、PVC 要求、成品网孔与允许接头。 |
| 先焊后镀电焊网片 | 工作围绕固定填充尺寸与框架组织,而不是现场裁切卷长。 | 网片宽高、边缘伸出量、平整度、固定布局和镀后加工。 |
先明确电镀锌电焊网卷要完成的任务,再把下面的细节附到选定规格上。
对照规格确认拟定的电镀锌电焊网卷样品,把样品编号与询价记录一起保存,让收货检查使用同一依据。
用约定的方法与单位检查网孔与丝径,确认卷宽卷长。样品读数与目录标签分开记录,记下尺寸限值。
与封样参考对比光亮度和均匀性,检查交叉焊点与边缘。索取声明的镀层工艺和约定的镀层试验证据,而不是从外观推断性能。
把一块样品试装到预期支撑与固定件上。确认边缘处理、卷材标识与包装保护,并在订单文件中记录变更。
在安装、裁切或混卷前,把与订单的差异记录下来。仅凭外观无法确定原因和责任,使用约定的证据。
| 看到的现象 | 要记录什么 | 采购或收货步骤 |
|---|---|---|
| 焊点或切口出现红锈 | 拍下受影响焊点,记录卷标和存放时间地点。核对现场暴露环境是否与所购镀层工艺一致。 | 与封样和约定的焊点检查对比。安装受影响部分前先取得处置或修补方案。 |
| 光亮表面出现白色或灰色粉状膜 | 记录存放和运输中的水分、包装松紧、排水与通风情况;拍下分布形态并识别相关卷材。 | 湿存水渍是锌在无空气流动的潮湿环境下产生的。核对存放历史和表面状态,再约定清洁、验收或更换。 |
| 网孔或丝径与报价不符 | 核对测量方向和数值口径是净孔还是中心距、基丝还是成品丝径。按约定方法与单位复测。 | 裁切前先在供应商尺寸记录中解决口径差异。不要把不同测量口径的卷材混用。 |
| 卷材压扁、表面刮伤或标签缺失 | 检查包装、捆扎和接触点;对照装箱单核对卷数与尺寸并保留标签。 | 收货时拍照记录状况。在卷材进场前书面确认更换、修补或接收。 |
比价前先把暴露环境、尺寸与供货范围放在同一口径上。数值项均为教学假设值,不是供货规格;所引 AGA 指南说明镀层与环境如何决定维护时间。
电镀锌电焊网卷应按钢网格、电解镀锌要求与约定的验收证据来指定。光亮表面只说明表面状态,不代表镀层重量;镀层属于合同条款时,在订单里写明方法、抽样与报告。
材质类别为电镀锌钢;基丝牌号与锌层要求以供应商声明和采购订单为准。
订购电镀锌电焊网卷时使用本清单;它列出与供应商约定的事项,不是通用公差表。ASTM B633 针对电解镀锌涂层,ASTM A90/A90M 是镀层重量试验方法,EN 10223-4 覆盖焊接网围栏范围。确认哪些要求合同适用,并索取产品级证据。
| 检查项目 | 区分口径 | 询价写明 | 约定证据 |
|---|---|---|---|
| 镀层工艺与要求 | 写明电解镀锌工艺及约定的验收要求 | 所需工艺、镀层等级或重量、适用标准版本 | 供应商声明加约定的镀层试验报告 |
| 网孔与中心距 | 两个网格方向的净孔或中心距尺寸 | 标称值、单位、公差与测量方向 | 带抽样的尺寸检验记录 |
| 丝径口径 | 基丝或镀后成品丝径 | 所选 SKU 的口径、单位与测量方法 | 对照约定限值的读数记录 |
| 焊点、边缘与外观 | 交叉焊点完整性、切边与封样对照表面 | 外观验收依据、边缘处理与计划加工 | 检验记录、封样编号与修补办法 |
| 卷材与包装 | 卷宽、卷长、数量、卷标与保护 | 卷材尺寸、标签与出口包装要求 | 装箱单、测量记录与装运照片 |
“Lower thickness deposits to achieve comparable performance”
电解镀锌工艺概述,说明其与热镀锌的差异。作为背景参考;合同镀层要求在订单中另行约定。
“Electrodeposited Coatings of Zinc on Iron and Steel”
电解镀锌涂层及其等级与试验的范围参考。确认对焊接丝网的适用性并索取产品级证据。
“Weight [Mass] of Coating on Iron and Steel Articles”
合同约定镀层质量时的测定方法参考;取样与验收限值由订单提供。
“During welding, heat burns away the zinc at the weld intersections”
制造商对焊接已镀锌钢丝及焊点锌层损失的说明;该页产品声明仅描述 Riverdale 产品。
“varies with the severity of environmental conditions”
使用寿命参考:锌层厚度与暴露环境严重程度决定首次维护时间;选型前先描述实际现场。
选择电镀锌电焊网卷:把镀层工艺匹配到暴露环境,并按裁切图计算卷数。提交所选 SKU、网孔与丝径口径、裁切长度、拼接规则、数量与目的地,以及封样或检验要求。