전기도금 용접 메쉬 롤
- 검토할 경우
- 실내, 건조하거나 차폐된 설치이고 격자가 보이며 현장 절단 롤 길이가 배치에 맞는 경우.
- 주문 전 확인
- 주문서에 명시된 도금 방법, 인수 증빙, 선경 기준, 용접부 확인과 롤 치수.
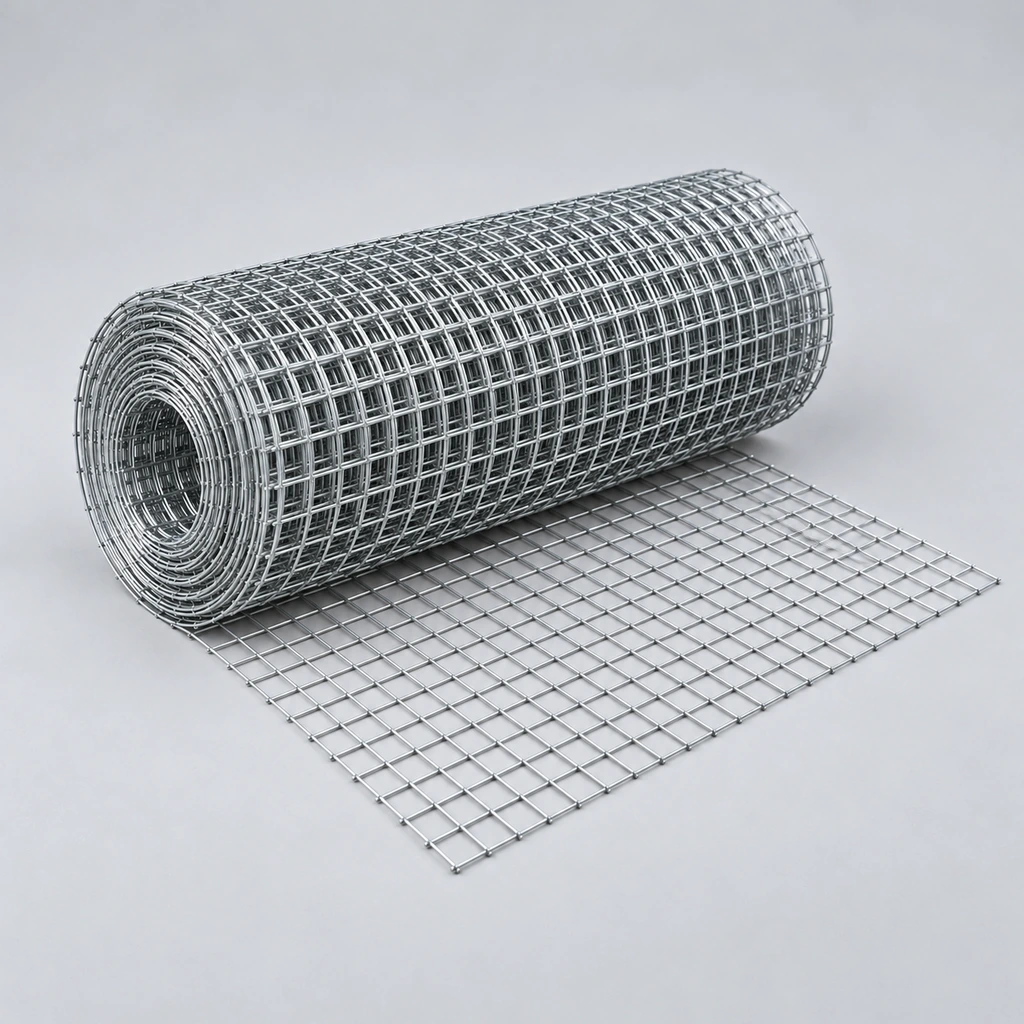
전기도금 용접 메쉬 롤은 얇고 고른 전해 아연층을 지녀 매끄럽고 밝은 표면을 제공하며, 눈에 보이는 실내 설치나 건조 환경의 둘러막기에 적합합니다. 실제 노출 조건에 맞춰 도금 방법을 정하고 개구와 선경 기준을 확정한 뒤 선택한 SKU와 절단 배치를 보내 견적을 요청하세요.
FOB 참고 가격은 US$2.60 / m²부터. 사양 및 수량에 따라 달라지며 최종 가격은 문의해 주세요.
공식 표준 공차 SKU 매트릭스메쉬 수
2–8
선경
0.5–1.6 mm
유효 개구
2.68–11.1 mm
개구율
71–76.4%
재질
Electro Galvanized Steel
제품 규격
3
샘플
제공 가능
격자가 보이고 노출이 건조하거나 차폐된 곳에는 밝은 마감을 사용하세요. 어떤 방법을 상호 교환 취급하기 전에 개구, 지지와 유지관리 계획을 확인합니다.
전해 아연은 용융 아연이나 폴리머 마감과 다르게 작동합니다. 모든 아연 도금 메쉬를 같은 것으로 취급하지 말고 특성을 의도적으로 활용하세요.
표기된 선경이 기준선인지 완성 코팅 지름인지, 개구가 유효 개구인지 중심 간 피치인지 기록하세요. 선택한 각 SKU 옆에 도금 방법을 함께 적습니다. 계산 수치는 교육용 가정값이며 이 카탈로그에 공급 사양을 추가하지 않습니다.
정확한 하위 사양을 선택하고 잠금
| 공칭 메시지 수 | 표준 선경(mm)표준 선경(인치) | 개구부 크기(mm)개구부 크기(인치) | 참조 개구 면적 | 예상 무게(kg/m²)예상 무게(lb/ft²) | |
|---|---|---|---|---|---|
| 2 메시 | 1.600 mm0.06300" | 11.100 mm0.43700" | 76.4% | 2.20 kg/m²0.4500 lb/sq.ft | |
| 4 메시 | 0.800 mm0.03150" | 5.550 mm0.21850" | 76.4% | 1.10 kg/m²0.2300 lb/sq.ft | |
| 8 메시 | 0.500 mm0.01970" | 2.680 mm0.10550" | 71.0% | 0.65 kg/m²0.1300 lb/sq.ft |
이 전기도금 용접 메쉬 롤 예시는 각 SKU의 메쉬 수와 선경에서 공칭 사각 개구를 계산합니다. 메쉬 수는 1인치당 선 수이며 간격을 직접 보여주지 않습니다. 같은 수에서 더 굵은 선은 개구를 좁힌다는 사실을 계산이 보여줍니다.
| 1인치당 선 수 | 선경 (mm) | 계산된 개구 (mm) | 계산된 개구 (μm) |
|---|---|---|---|
| 2 | 1.6 | 25.4 ÷ 2 − 1.6 ≈ 11.1000 mm | 11100.0 |
| 4 | 0.8 | 25.4 ÷ 4 − 0.8 ≈ 5.5500 mm | 5550.0 |
| 8 | 0.5 | 25.4 ÷ 8 − 0.5 ≈ 2.6750 mm | 2675.0 |
계산된 개구는 mm에서 소수 4자리, μm에서 소수 1자리로 구합니다. 카탈로그 개구는 따로 반올림됩니다. 이 얇은 코팅 방법은 완성 선이 표기 크기에 가까이 유지되지만, 개구를 요구치와 대조하기 전에 측정 기준을 확인하세요.
전체 와이어 메시 카탈로그 다운로드
사양, 용도, ASTM 적합성을 포함한 전체 카탈로그를 PDF로 받아보세요.
메쉬를 설치할 곳, 원하는 외관, 절단 배치에 필요한 롤 수량을 먼저 정하세요. 아래 비교와 계산 예시가 이 결정을 주문 가능한 규격으로 바꿔 줍니다.
보호 방법과 납품 형태를 먼저 정하세요. 방법 이름만으로 수명이나 강도가 정해지지 않습니다. 링크된 참고 자료는 각 공정의 적용 범위를 설명하며 제품 인증이 아닙니다.
| 제품 방법 | 검토할 경우 | 주문 전 확인 |
|---|---|---|
| 전기도금 용접 메쉬 롤 | 실내, 건조하거나 차폐된 설치이고 격자가 보이며 현장 절단 롤 길이가 배치에 맞는 경우. | 주문서에 명시된 도금 방법, 인수 증빙, 선경 기준, 용접부 확인과 롤 치수. |
| 용융아연도금 용접 메쉬 롤 | 습하거나 장기 옥외 노출이며 용접부의 더 두꺼운 아연 피복이 구매 우선순위인 경우. | 용접·도금 순서, 코팅 인수 요구, 완성 치수와 납품 시 증빙. |
| PVC 코팅 용접 메쉬 롤 | 금속 코팅된 심 위에 컬러 폴리머 외층이 필요한 경계나 가벼운 둘러막기인 경우. | 심과 코팅 외경, 하부 금속 코팅, PVC 요구, 완성 개구와 허용 이음. |
| 용접 후 도금 메쉬 패널 | 현장 절단 롤 길이보다 고정 채움 치수와 프레임으로 구성하는 경우. | 패널 폭·높이, 가장자리 돌출, 평탄도, 고정 배치와 도금 후 가공. |
전기도금 용접 메쉬 롤이 맡을 작업부터 시작하고, 아래 상세 항목을 선택한 규격에 붙입니다.
제안된 전기도금 용접 메쉬 롤을 규격에 맞춰 승인하고, 샘플 참조를 견적서와 함께 보관해 입고 검사가 같은 기준을 쓰도록 하세요.
지정한 방법과 단위로 개구와 선경을 확인하고 롤 폭·길이를 확정합니다. 샘플 실측을 카탈로그 라벨과 분리하고 치수 한계를 기록하세요.
승인한 마감 참조와 밝기·균일성을 비교하고 교차점과 가장자리를 검사합니다. 외관에서 성능을 읽지 말고 명시된 도금 방법과 합의한 코팅 시험 증빙을 요청하세요.
예정 지지와 고정 장치에 한 조각을 시험해 봅니다. 가장자리 처리, 롤 식별과 포장 보호를 확인한 뒤 수정 사항을 주문서에 기록하세요.
설치, 절단이나 혼합 전에 주문서와의 차이를 기록하세요. 외관만으로 원인과 책임이 정해지지 않습니다. 합의한 증빙을 사용합니다.
| 보이는 상태 | 기록할 내용 | 구매·입고 단계 |
|---|---|---|
| 용접점이나 절단 끝의 붉은 녹 | 영향받은 접합부를 촬영하고 롤 라벨을 확인하며 보관 기간과 장소를 기록하세요. 현장 노출이 주문한 도금 방법과 맞는지 확인합니다. | 승인 샘플과 합의한 용접부 확인 방법과 비교합니다. 영향 구간을 설치하기 전에 처분·보수 절차를 확인하세요. |
| 밝은 표면의 흰색·회색 분말 막 | 보관·운송 중 습기, 포장 밀착도, 배수와 통풍을 기록하고 패턴을 촬영해 해당 롤을 특정하세요. | 새 아연면이 공기 흐름 없이 젖은 채로 있으면 습윤 보관 얼룩이 생깁니다. 보관 이력과 표면 상태를 검토해 청소·인수·교환을 합의합니다. |
| 개구나 선경이 견적과 다름 | 측정 방향, 값이 유효 개구인지 피치인지, 기준선인지 완성 지름인지 확인하세요. 합의한 방법과 단위로 다시 측정합니다. | 절단 전에 공급자의 치수 기록에서 기준 차이를 해결합니다. 기준이 다른 롤을 섞지 마세요. |
| 납작해진 롤, 긁힌 마감이나 라벨 누락 | 포장, 결속과 접촉 지점을 검사하고 롤 수와 치수를 포장 명세서와 대조하며 라벨을 보관하세요. | 입고 시 사진으로 상태를 기록합니다. 롤이 공장에 들어가기 전에 교환·보수·인수를 문서로 확인하세요. |
노출, 치수와 공급 범위를 같은 조건에 놓고 가격을 비교하세요. 숫자 항목은 교육용 가정값이며 제공 사양이 아닙니다. 링크된 AGA 안내는 코팅과 환경이 유지관리 시기를 좌우하는 이유를 설명합니다.
전기도금 용접 메쉬 롤은 강철 격자, 전해 아연 요구와 합의한 인수 증빙으로 지정합니다. 밝은 표면은 마감을 보여주지 코팅량을 보여주지 않습니다. 코팅이 계약 조건이면 방법, 샘플링과 보고를 주문서에 명시하세요.
재질군: 전기도금 강철. 기준선 등급과 아연 요구는 공급자의 선언과 구매 주문서로 확인합니다.
전기도금 용접 메쉬 롤을 주문할 때 쓰는 체크리스트로, 공급자와 합의할 항목을 나열하며 보편적 공차표가 아닙니다. ASTM B633은 전해 아연 코팅, ASTM A90/A90M은 코팅량 시험, EN 10223-4는 용접 메쉬 펜싱 적용 범위를 다룹니다. 계약상 적용되는 요구를 확인하고 제품별 증빙을 받으세요.
| 확인 항목 | 측정 기준 | RFQ에 명시 | 합의할 증빙 |
|---|---|---|---|
| 도금 방법과 요구 | 전해 아연 방법과 주문한 인수 요구 명시 | 요구 방법, 코팅 등급 또는 질량, 적용 표준판 | 공급자 선언과 지정 코팅 시험 보고 |
| 개구와 피치 | 두 격자 방향의 유효 개구 또는 중심 간 치수 | 공칭값, 단위, 공차, 측정 방향 | 샘플링이 포함된 치수 검사 기록 |
| 선경 기준 | 기준선과 완성 코팅 지름 구분 | 선택 SKU의 기준, 단위, 측정 방법 | 합의 한계에 대한 실측 기록 |
| 용접·가장자리·외관 | 교차점 무결성, 절단 끝, 승인 마감 샘플 대비 표면 | 시각 인수 기준, 가장자리 처리, 계획 가공 | 검사 기록, 승인 샘플 참조, 보수 절차 |
| 롤과 포장 | 폭, 길이, 수량, 롤 식별과 보호 | 롤 치수, 라벨과 수출 포장 요구 | 포장 명세서, 치수 기록, 출하 사진 |
“Lower thickness deposits to achieve comparable performance”
전해 아연 석출 공정과 용융 아연 도금과의 차이를 설명하는 개요. 배경 자료로 활용하고 계약 코팅 요구는 주문서에서 지정하세요.
“Electrodeposited Coatings of Zinc on Iron and Steel”
전해 아연 코팅, 그 등급과 시험의 적용 범위 참조. 용접 철망에 대한 적용성을 확인하고 제품별 증빙을 받으세요.
“Weight [Mass] of Coating on Iron and Steel Articles”
계약이 지정할 때 아연 코팅 질량을 구하는 방법 참조. 샘플링과 인수 한계는 주문서가 정합니다.
“During welding, heat burns away the zinc at the weld intersections”
이미 도금된 선의 용접과 그에 따른 용접부 아연 손실을 설명하는 제조사 자료. 페이지의 제품 주장은 Riverdale 제품에 관한 것입니다.
“varies with the severity of environmental conditions”
수명 안내: 아연 코팅 두께와 노출 강도가 첫 유지관리 시점을 좌우합니다. 방법을 고르기 전에 실제 현장을 설명하세요.
도금 방법을 노출에 맞추고 절단 배치에서 롤 수를 계획해 전기도금 용접 메쉬 롤을 고르세요. 선택 SKU, 개구와 선경 기준, 절단 길이, 이음 규칙, 수량, 목적지와 마감 샘플·검사 요구를 보내 주세요.