GAW: वेल्डिंग के बाद जिंक
- कब विचार करें
- बाहर या नम जगह में जोड़ पर जिंक कवरेज प्राथमिक हो।
- ऑर्डर में पुष्टि
- पूरी वेल्डेड जाली की हॉट डिप कोटिंग, स्वीकृति, अंतिम माप और बाद के काम तय करें।
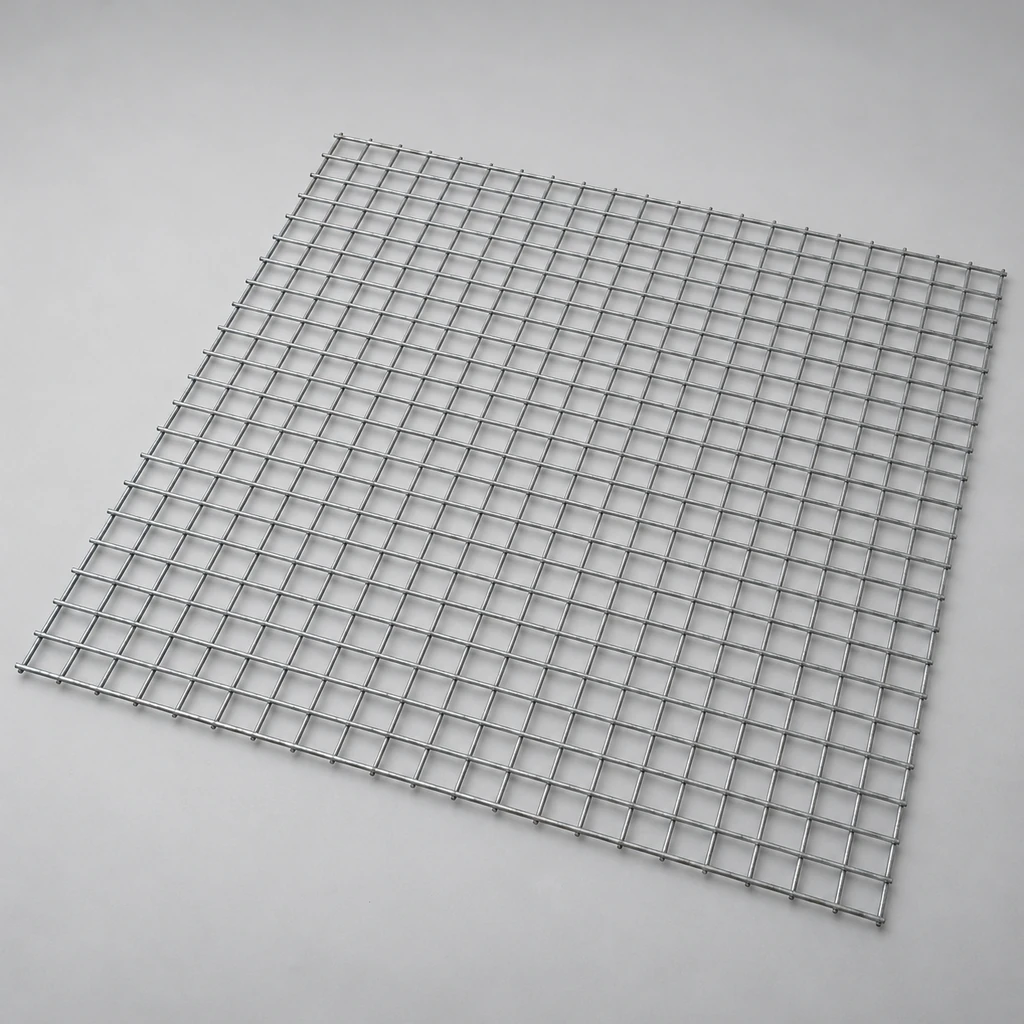
फ्रेम की फिलिंग, बाड़ और गोदाम के पार्टिशन में जोड़ की जिंक कवरेज और फिट दोनों देखें। पहले तारों को वेल्ड करके जाली बनती है, फिर पूरा पैनल पिघले जिंक में डुबोया जाता है। ओपनिंग, वायर, आकार और कोटिंग स्वीकृति को उपयोग की जगह के अनुसार तय करें।
FOB संदर्भ मूल्य $4.50 / वर्ग मीटर से शुरू। स्पेसिफिकेशन और मात्रा के अनुसार बदलता है; अंतिम मूल्य पूछताछ पर।
आधिकारिक मानक सहिष्णुता SKU मैट्रिक्समेश काउंट
2–8
वायर व्यास
0.5–1.6 mm
साफ ओपनिंग
2.68–11.1 mm
खुला क्षेत्र
71–76.4%
सामग्री
Hot-Dip Galvanized Steel
स्पेसिफिकेशन
3
नमूना
उपलब्ध
ओपनिंग और शीट आकार को घेरने की जरूरत, फ्रेम, वातावरण तथा लगाने व बदलने की जगह से मिलाएँ।
वेल्डिंग के बाद जिंक लगाने में जोड़ भी शामिल होते हैं; आकार और वातावरण की शर्तें अलग से तय करें।
सटीक उप-विशिष्टताओं का चयन और लॉक करें
| नाममात्र जाल संख्या | मानक व्यास (मिमी)मानक व्यास (इंच) | छिद्र का आकार (मिमी)छिद्र का आकार (इंच) | संदर्भ खुला क्षेत्र | अनुमानित वजन (किग्रा/मी²)अनुमानित वजन (पाउंड/फुट²) | |
|---|---|---|---|---|---|
| 2 जाल | 1.600 mm0.06300" | 11.100 mm0.43700" | 76.4% | 2.20 kg/m²0.4500 lb/sq.ft | |
| 4 जाल | 0.800 mm0.03150" | 5.550 mm0.21850" | 76.4% | 1.10 kg/m²0.2300 lb/sq.ft | |
| 8 जाल | 0.500 mm0.01970" | 2.680 mm0.10550" | 71.0% | 0.65 kg/m²0.1300 lb/sq.ft |
पूरा वायर मेश कैटलॉग डाउनलोड करें
विनिर्देशों, अनुप्रयोगों और ASTM अनुपालन सहित पूरा कैटलॉग PDF के रूप में प्राप्त करें।
किस जगह को घेरना है, सपोर्ट क्या है और नमी कैसी है, इससे शुरुआत करें। प्रक्रिया, माप और स्वीकृति के नियम लिखें।
एक ही ओपनिंग, वायर और शीट पर तुलना करें। GAW या GBW नाम से जिंक का द्रव्यमान, मजबूती या जीवन तय नहीं होता।
| प्रक्रिया | कब विचार करें | ऑर्डर में पुष्टि |
|---|---|---|
| GAW: वेल्डिंग के बाद जिंक | बाहर या नम जगह में जोड़ पर जिंक कवरेज प्राथमिक हो। | पूरी वेल्डेड जाली की हॉट डिप कोटिंग, स्वीकृति, अंतिम माप और बाद के काम तय करें। |
| GBW: वेल्डिंग से पहले जिंक | सूखी या ढकी जगह तय जोड़ की स्थिति स्वीकार करती हो। | वेल्डिंग जोड़ के जिंक को प्रभावित कर सकती है; विकल्प को समान मानने से पहले सुरक्षा और वातावरण देखें। |
नमूना पहचान, ड्रॉइंग रिवीजन और स्वीकृति रिकॉर्ड जोड़ें ताकि डिलीवरी उसी आधार पर जाँची जाए।
तय सपोर्ट पर ग्रिड, शीट और किनारे मापें। फिट महत्वपूर्ण हो तो वास्तविक माउंटिंग में जाँचें और बदलाव दर्ज करें।
नमूना स्थान, तरीका और माँगे गए परीक्षण के परिणाम मिलाएँ। फोटो जिंक का द्रव्यमान या मजबूती प्रमाणित नहीं करता।
नमूना, ऑर्डर, अंतिम ड्रॉइंग और बंडल पहचान जोड़ें; अंतर दर्ज करने और सुलझाने का तरीका तय करें।
प्रभावित शीट और बंडल पहचान कर ऑर्डर से मिलाएँ। रूप देखकर अकेले कारण, जिम्मेदारी या स्वीकृति तय न करें।
| स्थिति | क्या दर्ज करें | अगली जाँच |
|---|---|---|
| जोड़, कट या रगड़ पर लाल जंग | बंडल, स्थान, पास की सही सतह के फोटो और डिलीवरी व प्रोसेस रिकॉर्ड। | कोटिंग, कटिंग-वेल्डिंग क्रम और हैंडलिंग देखें; ऑर्डर के अनुसार जाँच और मरम्मत तय करें। |
| सफेद या धूसर पाउडर | नमी, पैकिंग, पानी की निकासी, हवा और बंडल। | नए जिंक पर गीले भंडारण के दाग हो सकते हैं; स्टोरेज इतिहास और कोटिंग देखें। |
| आकार या समतलता फ्रेम में न मिले | ड्रॉइंग अनुसार चौड़ाई, लंबाई, विकर्ण, तार के सिरे, सपोर्ट और औजार। | ओपनिंग व पिच, बेस व तैयार व्यास का अंतर स्पष्ट कर सहमत टॉलरेंस से जाँचें। |
| वेल्ड बिंदु खुलना | बिंदु, मात्रा, पास का ग्रिड और दिखती हैंडलिंग क्षति। | तय सैंपलिंग और परीक्षण अपनाएँ; रूप से मजबूती न मानें। |
माप की परिभाषा, इकाई और शामिल काम सभी प्रस्तावों में समान रखें।
पैनल में वेल्डेड स्टील ग्रिड और सतह का जिंक होता है। फॉर्मिंग या यांत्रिक गुण महत्वपूर्ण हों तो वायर ग्रेड बताएँ। चमक या प्रक्रिया का नाम स्वीकृति का माप नहीं है।
ऑर्डर और सामग्री रिकॉर्ड से बेस स्टील व जिंक की पुष्टि करें।
इन पाँच मदों के लिए उपयुक्त मानक संस्करण, तरीका, सैंपलिंग और स्वीकृति सीमा तय करें।
| मद | कोटेशन में लिखें | स्वीकृति आधार | रिकॉर्ड |
|---|---|---|---|
| निर्माण क्रम | पहले वेल्डिंग, फिर हॉट डिप; अन्य काम | क्रम और कोट होने वाली सतहें | प्रक्रिया विवरण व ड्रॉइंग रिवीजन |
| ग्रिड और शीट | ओपनिंग या पिच, व्यास आधार, चौड़ाई और लंबाई | इकाइयाँ, टॉलरेंस और स्थान | माप रिकॉर्ड |
| समतलता, समकोण और किनारे | सपोर्ट, विकर्ण और अनुमत निकले सिरे | ड्रॉइंग सीमाएँ व किनारा | माप और पहचाने फोटो |
| वेल्ड बिंदु | दृश्य जाँच व आवश्यक यांत्रिक परीक्षण | सैंपल योजना, तरीका और सीमा | माँगा गया परीक्षण रिकॉर्ड |
| जिंक और मरम्मत | कोटिंग, परीक्षण व अनुमत सुधार | लागू नियम; सहमति पर A90/A90M या A780 | कोटिंग परिणाम व मरम्मत रिकॉर्ड |
“the mesh is welded first and then fully immersed in molten zinc”
GAW और GBW का विवरण; स्रोत के विशिष्ट प्रदर्शन दावे Riverdale उत्पादों के हैं।
“determining the weight [mass] of zinc coatings”
कोटिंग द्रव्यमान का संदर्भ; सामग्री नियम या अनुबंध सैंपलिंग और स्वीकृति तय करता है।
“none of the three repair methods provides the same corrosion protection as hot-dip galvanizing”
खराब या बिना कोटिंग वाले भाग और ASTM A780 से जुड़ी मरम्मत की सीमाएँ।
“varies with the severity of environmental conditions”
जिंक मोटाई व वातावरण का उपयोग और रखरखाव योजना पर प्रभाव।
“a white or gray powdery deposit that can develop on newly galvanized articles”
नए जिंक पर नमी व कम हवा में जमाव; मूल्यांकन सहमत जाँच शर्तों से करें।
जोड़ की कवरेज और फ्रेम फिट साथ तय करें। नोट्स में ओपनिंग, वायर, शीट आकार, मात्रा, गंतव्य, वातावरण, किनारे और जाँच की शर्तें भरें। ड्रॉइंग पर पेज के संपर्क विकल्पों से बात करें।